
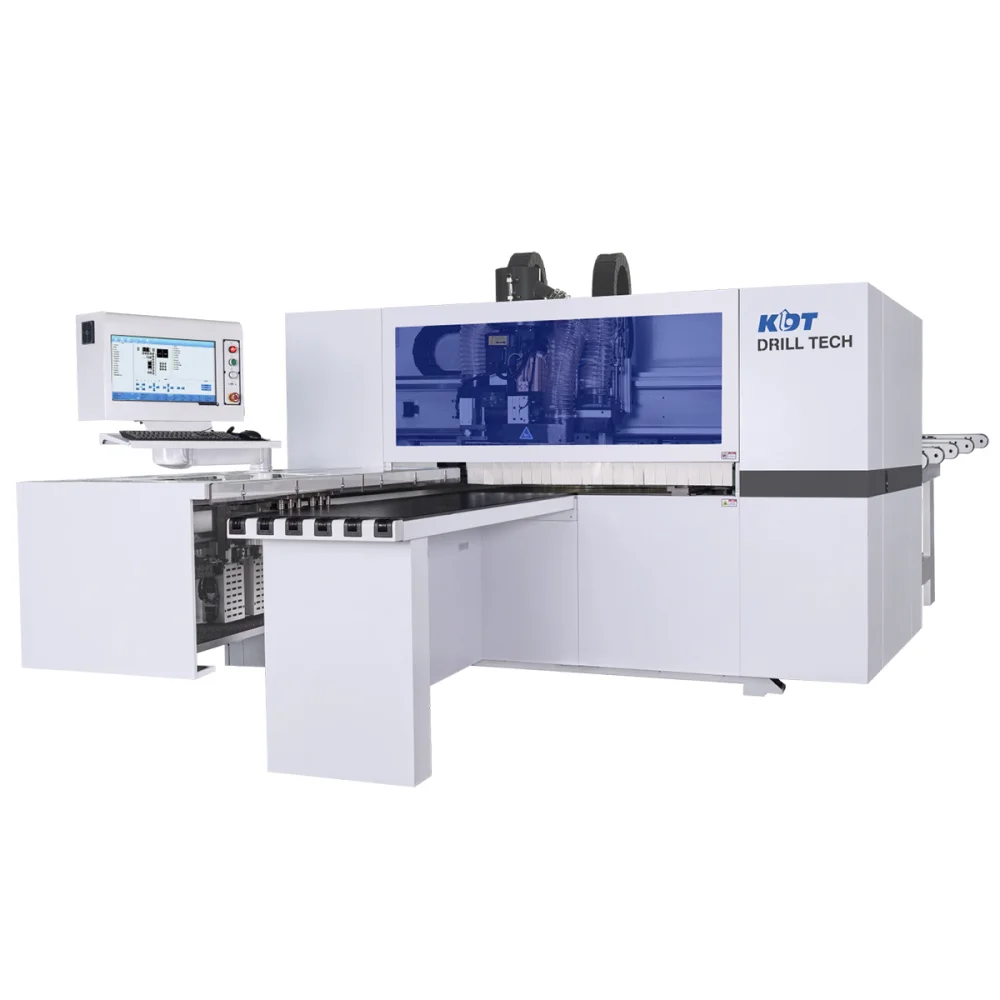
A KD-612NHSZ CNC fúróközpont, amelynek felső részén kettő és alsó részén egy fúrófej található a 6 oldalról történő fúráshoz, valamint egy hornyoló fűrész (munkadarab mérete 1200 × 2800 mm), két maróorsóval és 5 pozíciós lineáris szerszámcserével, amelyet bútorlapok végein és síkjain lévő átmenő és vakfuratok nagy pontosságú fúrására terveztek, ami lehetővé teszi bármilyen kiegészítő elem megmunkálását a munkadarab egyetlen átfutása során. A gép két maróegységgel van felszerelve, amelyekkel egyszerű egyenes hornyok – például a hátsó fal vagy a doboz aljának hornya – és profilok is marhatók.

Kiemelkedő jellemzők
Tervezési előnyök

6 oldalról történő fúrás. A gépen felül 2 független fúrófej található: 18 vízszintes orsó, 26 függőleges orsó, valamint alul 1 fúrófej 9 db függőleges fúróorsóval. Alapfelszereltségként 2 maróegység van beépítve, 5,5 kW-os és 3,5 W-os teljesítménnyel.

2 db egyenként 5,5 kW-os és 3,5 kW-os maróorsó, 18 000 fordulat/perc (felső és alsó). A felső maróorsó nagyobb teljesítményének köszönhetően képes különböző szerszámokkal dolgozni és különféle műveleteket végrehajtani – marás a LAMELLO csatlakozó alatt, oldalsó marás és hornyolás.

Egy aggregát (opció) képes fűrészelési, fúrási és marási műveleteket végrehajtani (rejtett szerelvények, fogantyúk, zsanérok stb. esetében).

A felső maróorsó 5 helyes lineáris szerszámtárral van felszerelve, ami időt takarít meg az egyik megmunkálási típusról a másikra való átálláskor.

Hornyolóegység fűrésszel (tárcsaátmérő 120 mm).

Két automatikus befogó segítségével biztonságosan rögzítheti a 70 mm-től 2800 mm-ig terjedő hosszúságú munkadarabokat, és kevesebb befogást igényel a fúrás során, ami jelentősen növeli a munkaciklus sebességét az egybefogós gépekhez képest. A maximális sebességet 140 m/percre növelték.

A felső maróorsó két nyomólemezzel ellátott, nagy teljesítményű függőleges szorítóval van felszerelve. Ez javítja a marási pontosságot és megakadályozza a munkadarab károsodását.

Tömeges fúrási üzemmód – két alkatrész egyidejű megmunkálása fúrási térkép segítségével.

CAD/CAM vezérlőpanel vonalkód-olvasási funkcióval a gép termelékenységének növelése érdekében.

A gép alapfelszereltségéhez tartozik egy vonalkód-leolvasó.

Minden elterjedt programmal való együttműködés az additív térképek optimalizálása céljából.

A gépágyat CAD-programok figyelembevételével fejlesztették ki, amelyek segítségével kiszámították és szimulálták a maximálisan megengedett terheléseket, valamint a géptervezésre vonatkozó követelményeket. A hegesztett ágyat hőkezelésnek vetik alá az anyagban lévő összes belső feszültség megszüntetése érdekében, majd a megmunkálás egy öttengelyes fémmegmunkáló gépen történik, ahol az alkatrészek és szerelvények rögzítéséhez szükséges összes felületet és furatot kimarják

Az alapkonfigurációjú gép egy szállítószalaggal rendelkezik a forgácsok és a munkadarabok apró maradványainak eltávolítására.

Az alkatrészek könnyű mozgatását az asztalon egy speciális elektromos ventilátor biztosítja, amely levegőt fúj az asztal felső részén található furatokon keresztül, így kiküszöbölve a karcolások kialakulásának lehetőségét az alkatrész alsó felületén.

A fúrási területen elhelyezett mozgatható lemezek lehetővé teszik az átmenő marást.

A kezelő védelme a sérülésektől.

A kész alkatrészek a munkadarab-érzékelővel felszerelt keresztirányú szállítószalagon keresztül hagyják el a területet.

A minimális munkadarab-méret 70×35 mm, ami lehetővé teszi kis méretű alkatrészek feldolgozását is.

A világ vezető gyártóinak elektronikus alkatrészeivel felszerelt, por- és nedvességálló, lezárt szekrény a feldolgozási területtől el van választva, ami meghosszabbítja az elektromos alkatrészek élettartamát és megkönnyíti a karbantartást.
FIGYELEM!
A termék műszaki adatai és megjelenése előzetes értesítés nélkül változhatnak.